
切削液集中供回系统爆发!压铸 / 机加工工厂降本、提质、环保三合一
工业 4.0 + 双碳环保双重驱动下,传统单机分散式切削液管理模式全面淘汰。切削液集中供回系统已从工厂选配升级为压铸、汽车零部件、精密机加工行业的标配刚需。2026 年行业迎来技术全面升级:智能闭环循环、在线精准管控、废液减量零排放、低成本快速改造,彻底解决车间切削液变质、浪费大、维护难、环保不达标四大痛点,成为制造业绿色智能制造的核心基础设施。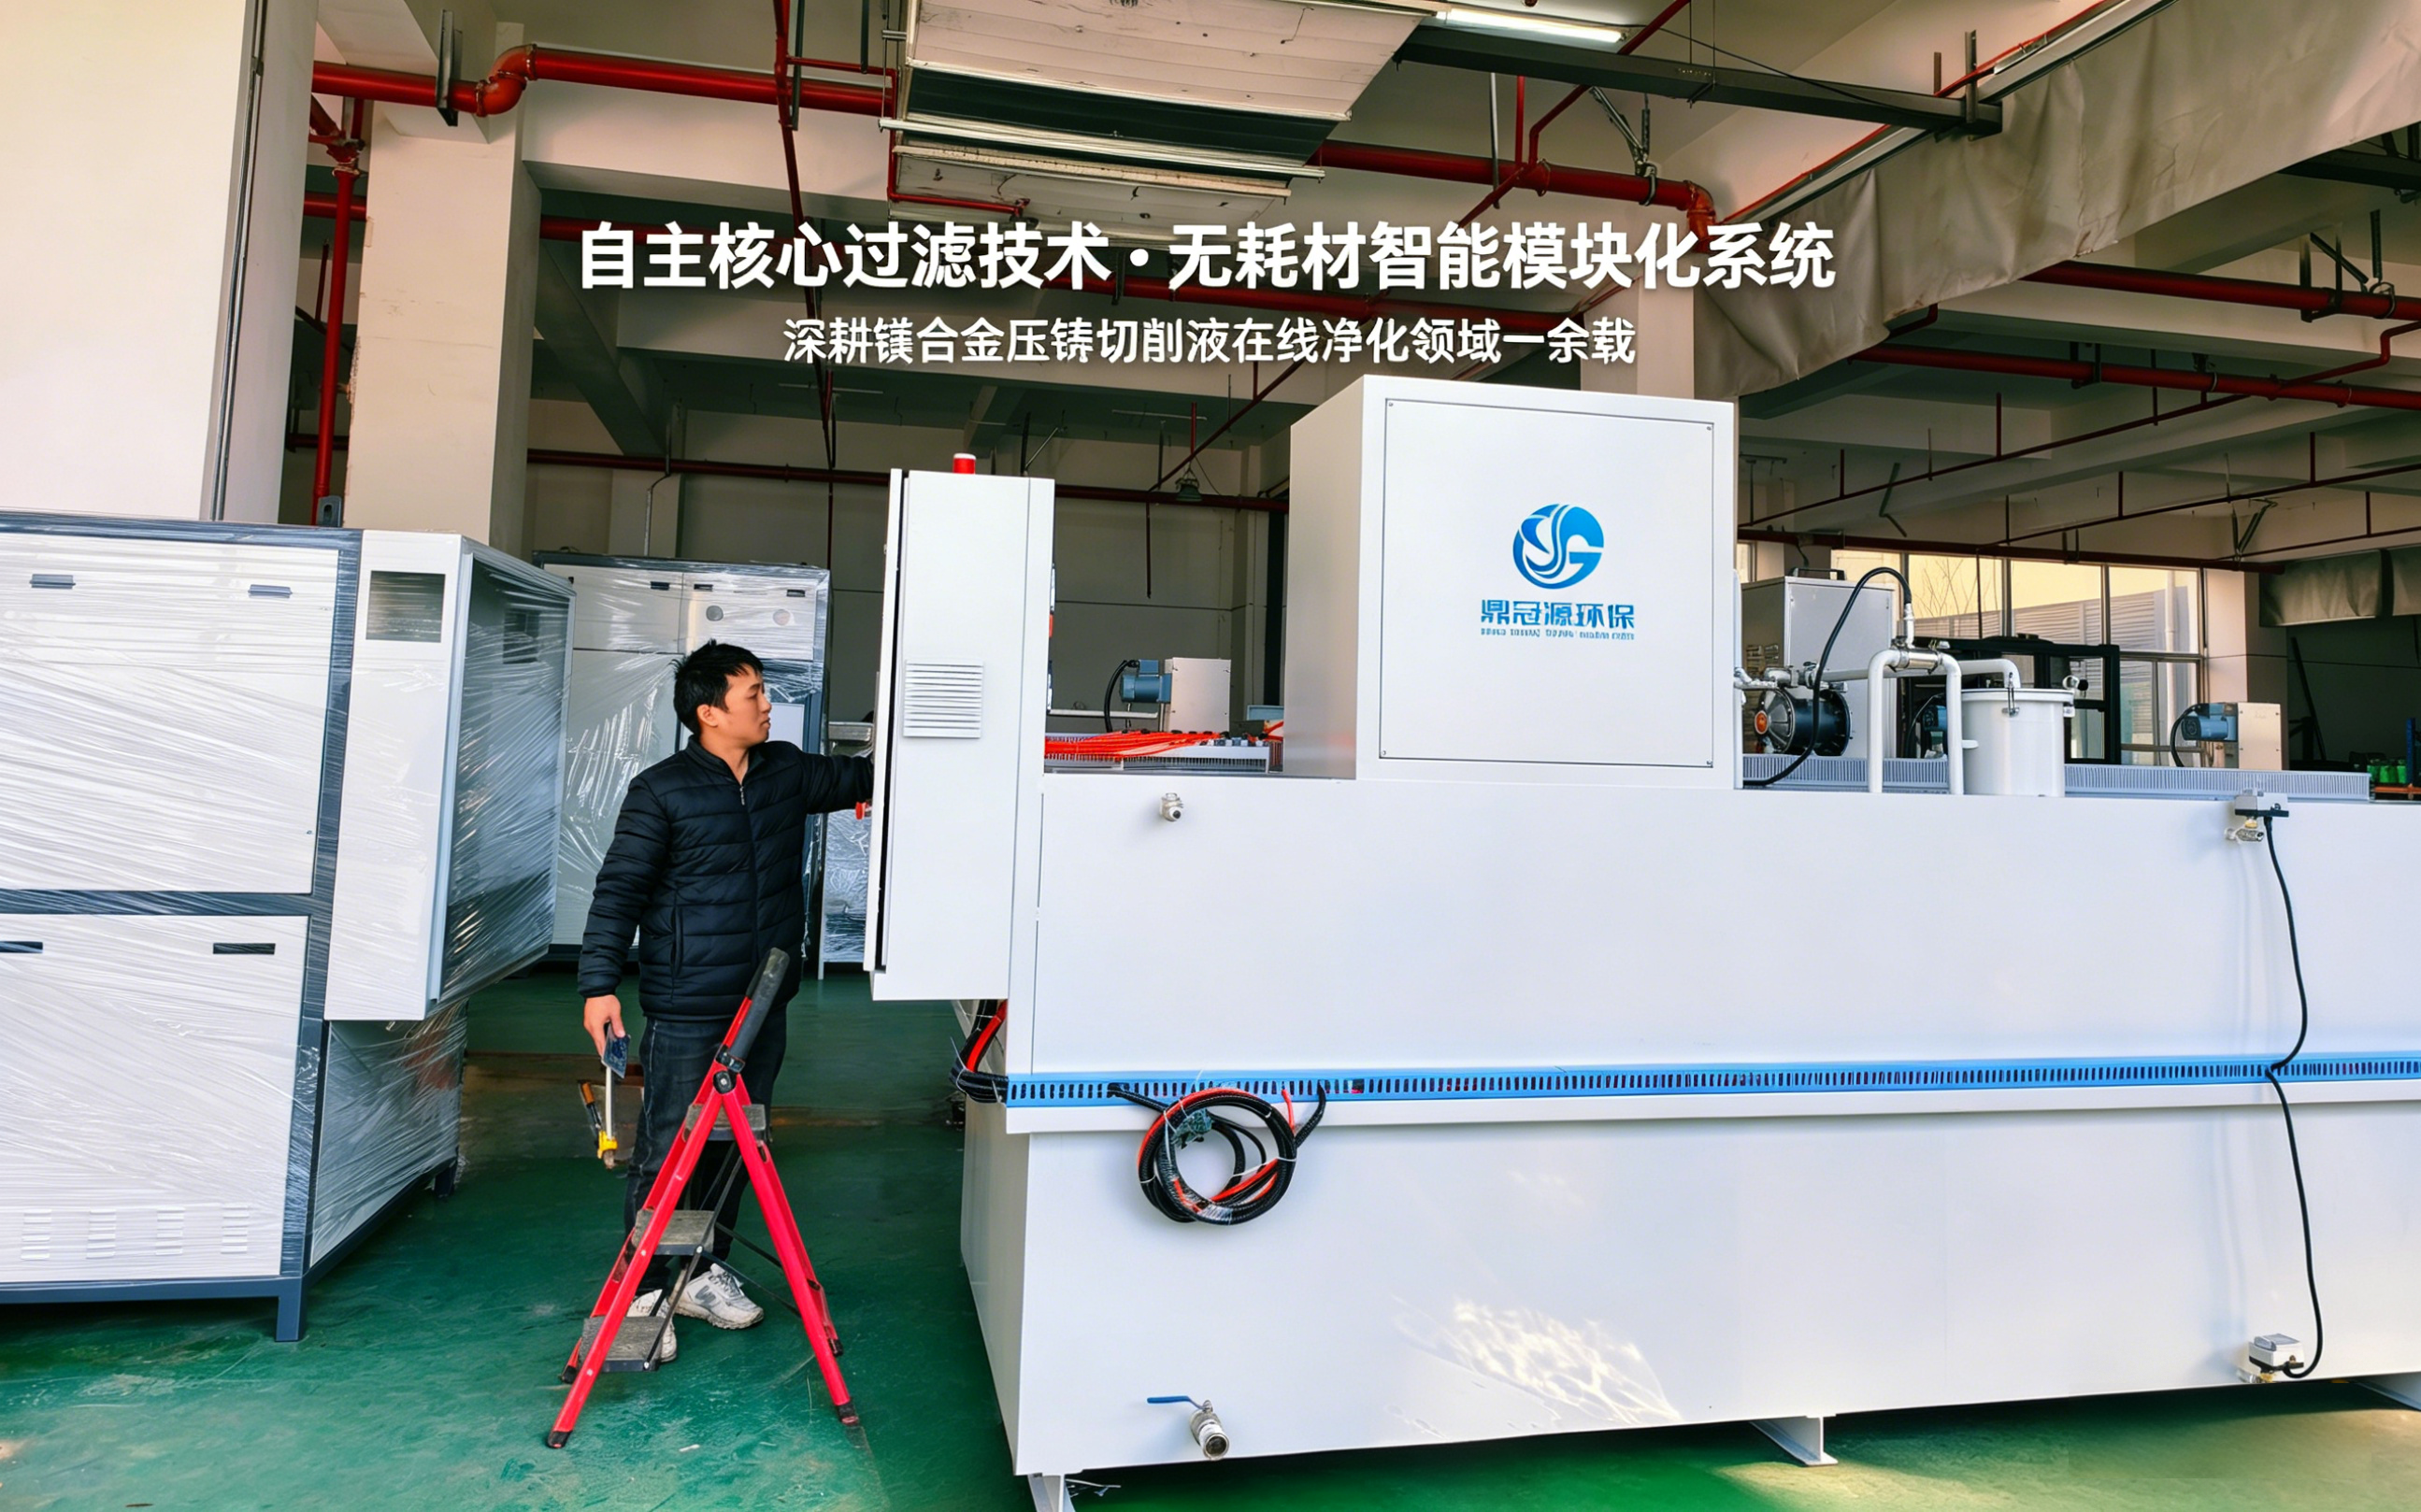
一、行业现状:传统切削液管理,正在吞噬工厂利润
人工配液误差大:浓度靠目测、配比凭经验,误差高达15%,直接导致工件划痕、报废率上升、刀具加速磨损。
切削液易变质发臭:杂质、浮油、细菌堆积,每月频繁换液,停机损失巨大。
资源严重浪费:废液直接委外处理,切削液消耗高、危废处置费用逐年上涨。
管理混乱低效:多机床分散维护,人工成本高、品质一致性差。
环保压力剧增:长三角、珠三角政策明确:2026 年底前规模以上机加工企业必须建成切削液循环回用系统,环保督查常态化,违规将面临整改、罚款、停产。
金属加工行业数据显示:未做集中供回改造的工厂,切削液综合成本占机加工耗材总成本 35% 以上,是隐形最大成本黑洞。
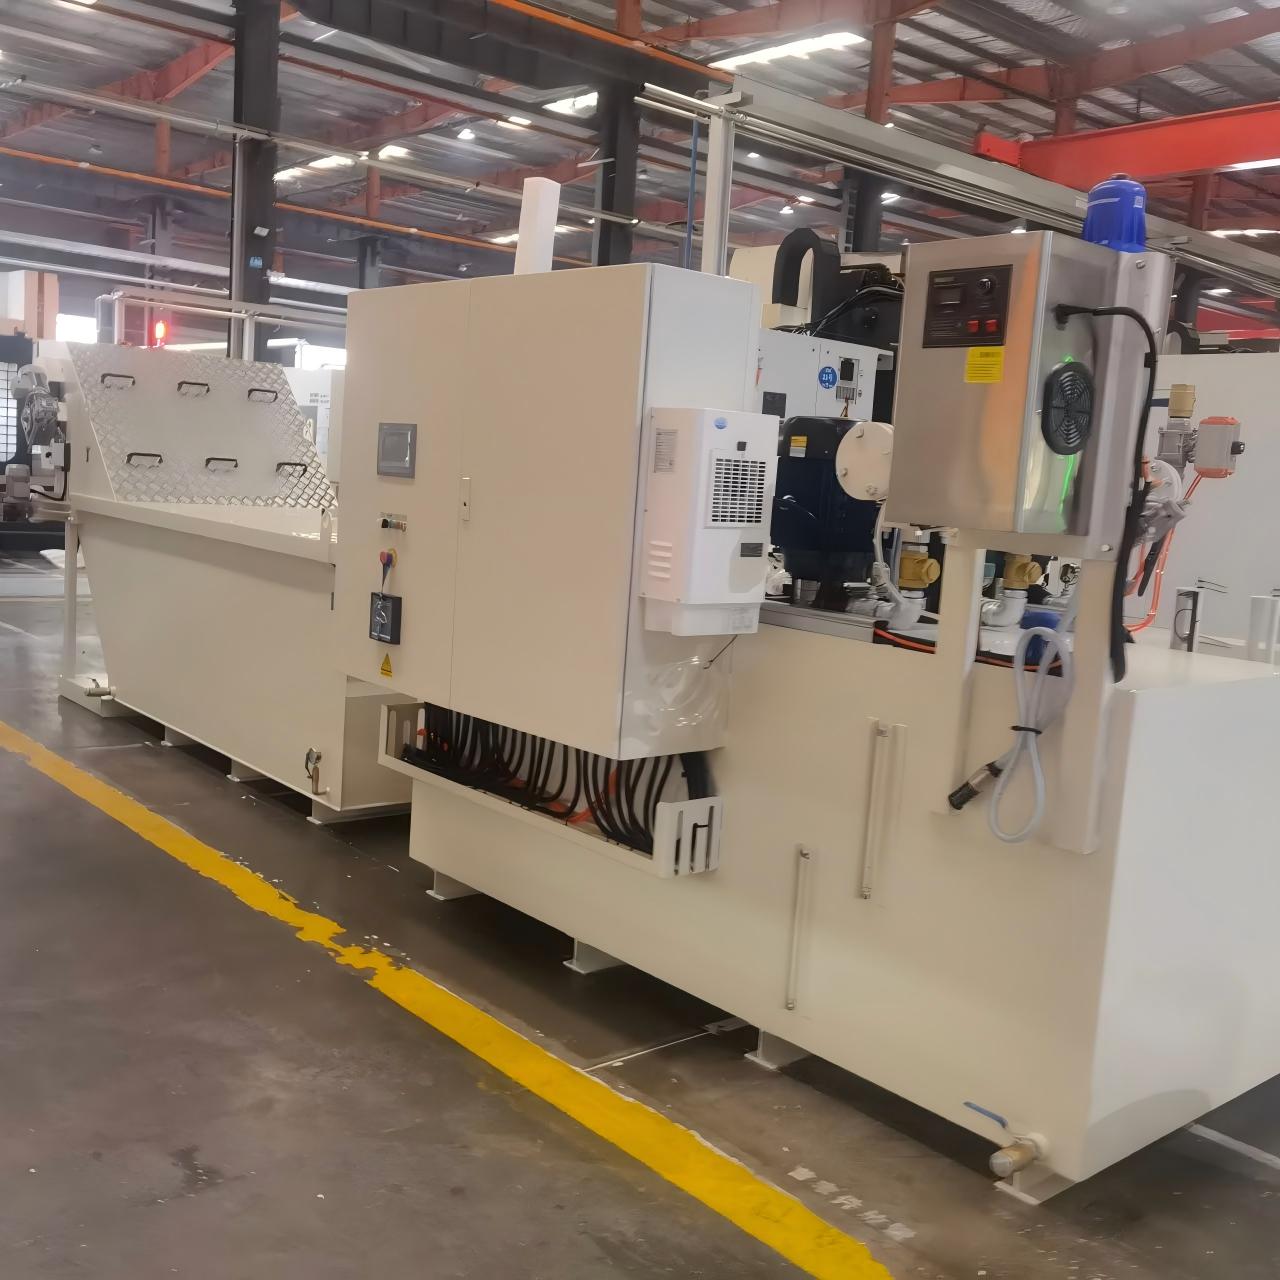 二、行业变革:切削液集中供回系统,重新定义车间流体管理
什么是切削液集中供回系统?
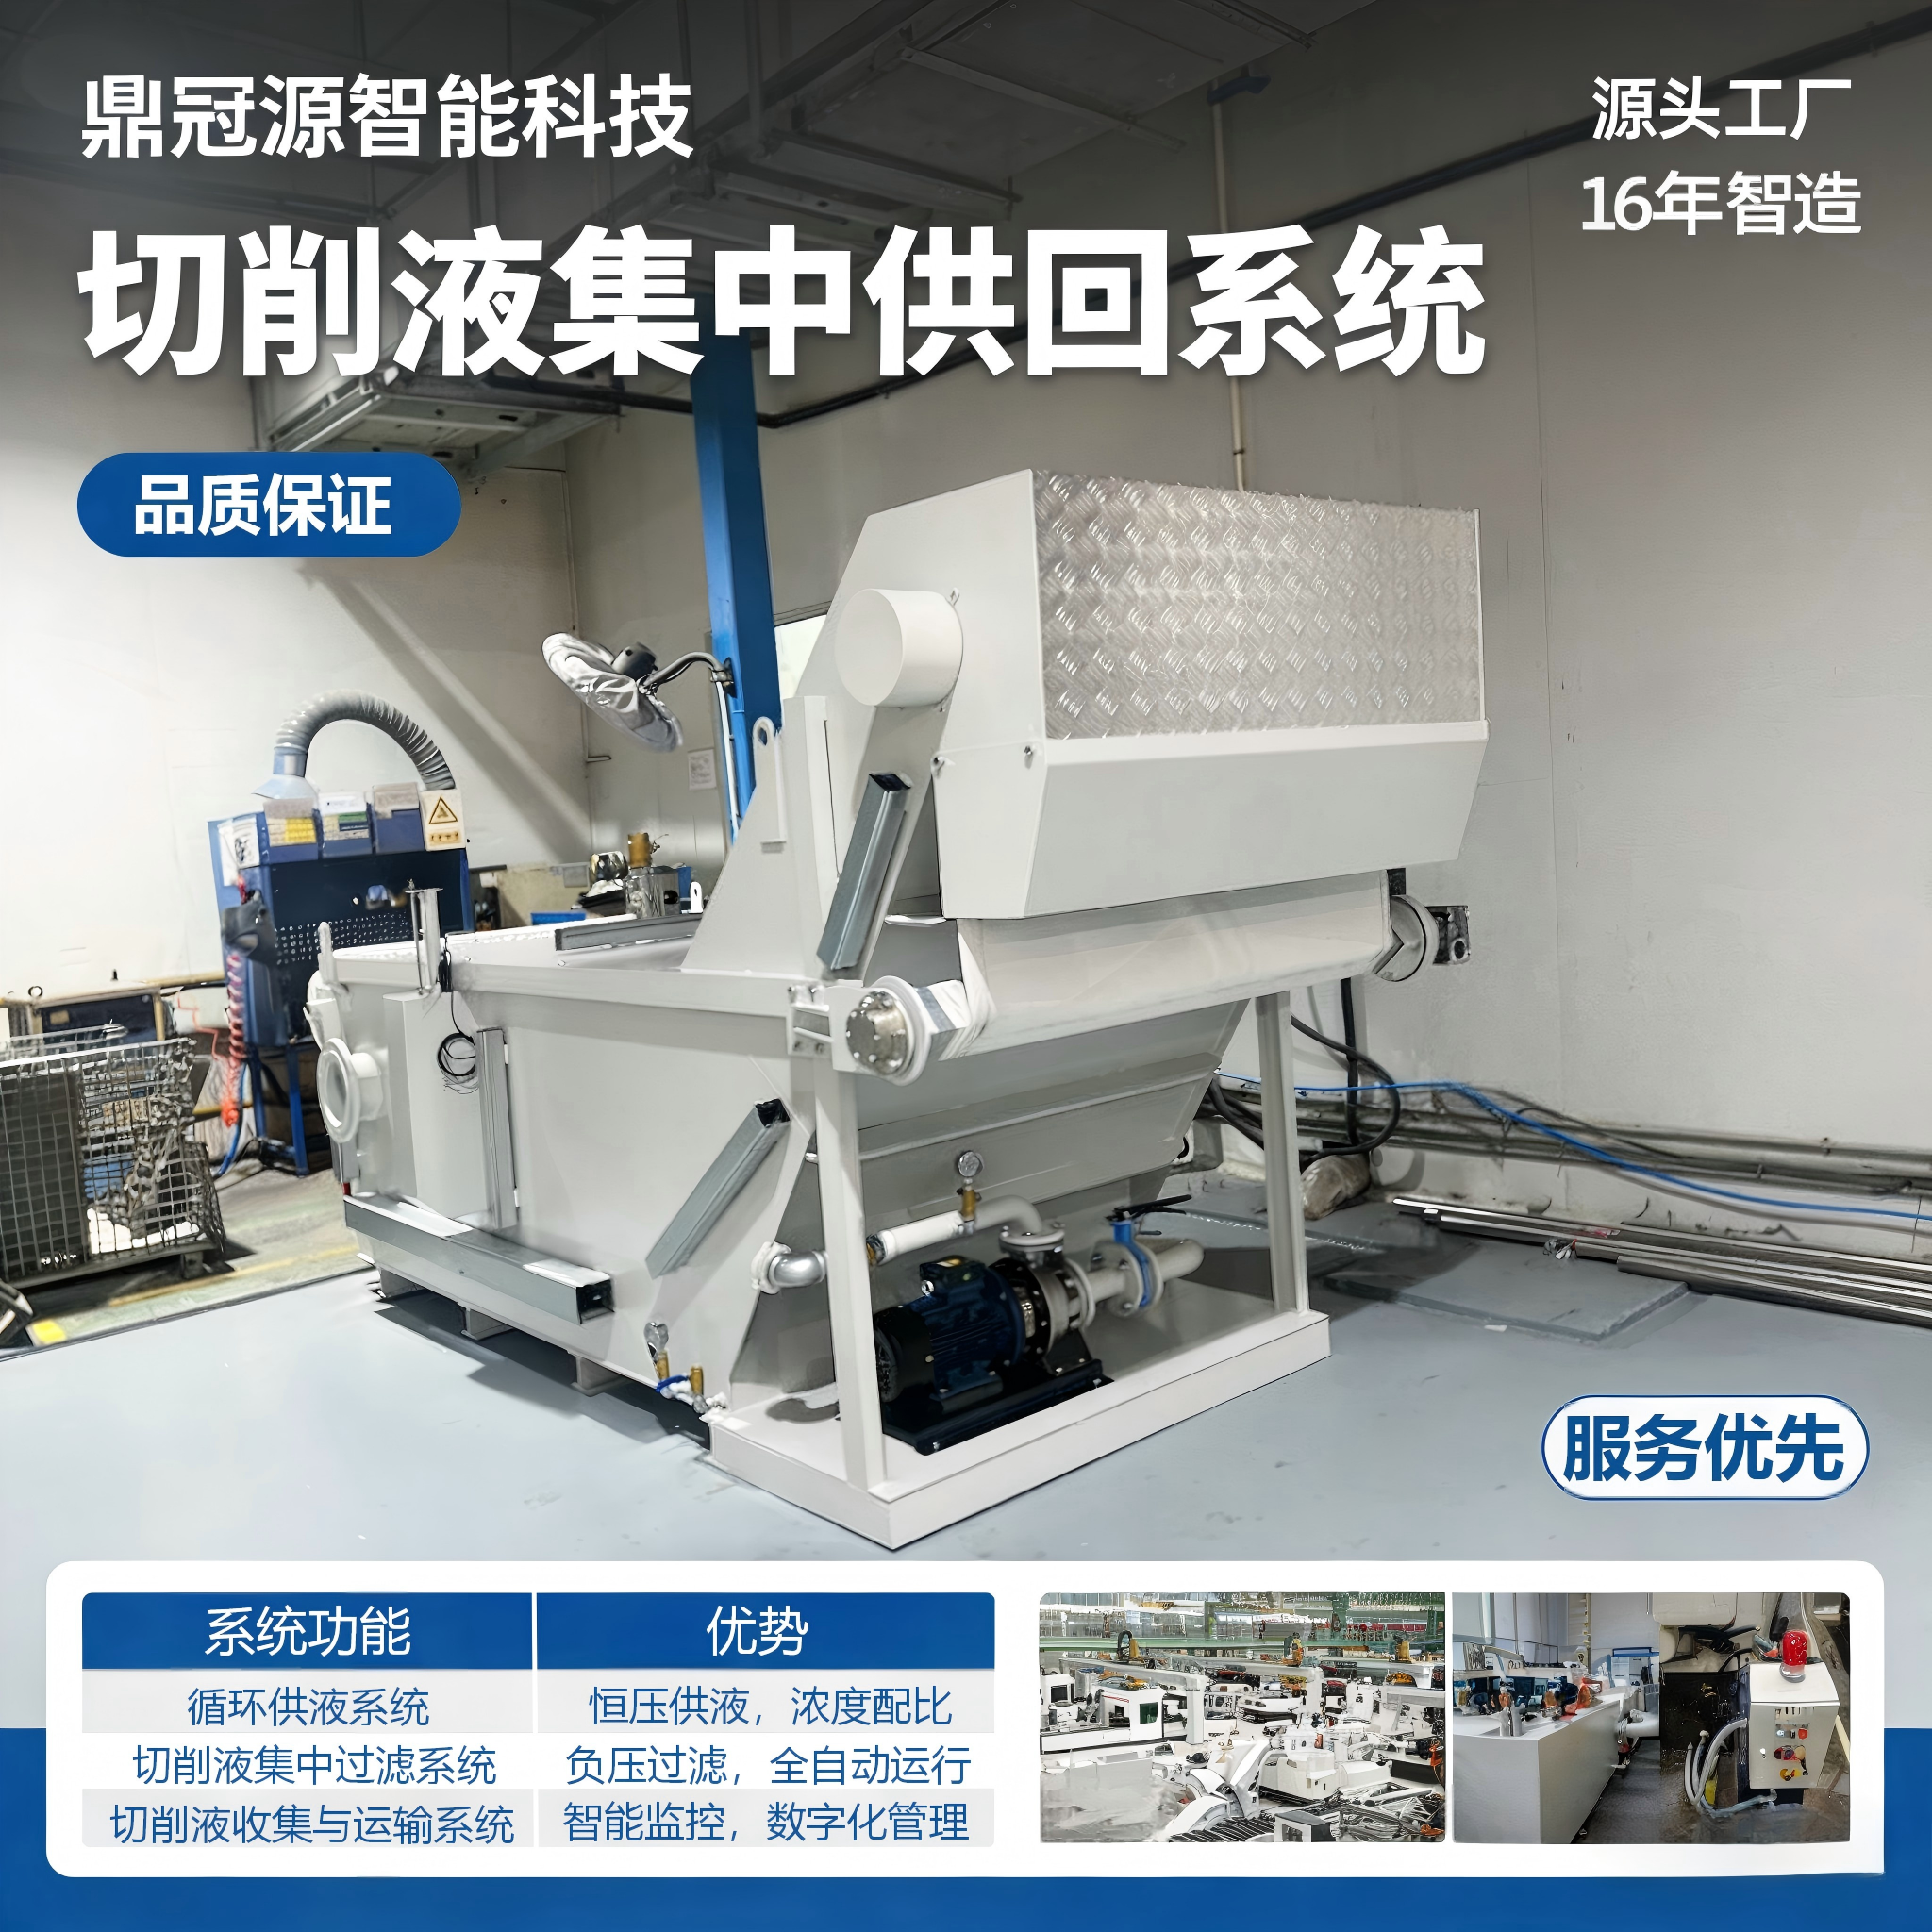
2026 行业核心技术升级(最新行业动态)
智能在线精准管控:实时监测浓度、温度、pH、含油率、杂质含量,自动配比补液,浓度控制精度 ±0.1%,彻底告别人工误差
深度精密净化工艺:前置过滤 + 高效油水分离(浮油去除率 96%+)+ 微细颗粒精滤 + 臭氧抑菌,切削液寿命延长 2–3 倍
旁路不停机改造:不改动原有机床管路、不停产、72 小时快速部署,适合老车间升级改造
废液减量化零排放:搭配低温蒸发模块,废液减量 90% 以上,危废处置成本大幅下降,满足环保验收要求
IoT 云平台远程监控:手机 / 工厂 MES 系统实时查看数据、故障预警、远程运维,彻底解放人工
三、行业实测成效:集中供回系统到底能省多少?(真实行业案例)
案例一:重庆汽车铝合金压铸企业(鼎冠源同款应用场景)
-
废液净化回用率 90% 以上,切削液采购成本下降 45% -
废液委外量减少 90%,年综合节约成本近百万元 -
车间异味消除、加工良品率提升、刀具寿命延长 
案例 二:新能源汽车零部件头部上市工厂
-
切削液月消耗量下降 55% -
水箱液位波动≤±3%,加工精度稳定性大幅提升 -
不良率显著下降,完全适配电池壳体、底盘压铸件精密加工
4.行业通用效益数据(全行业统计):
切削液消耗降低30%–60%
废液危废处理成本下降70%–90%
人工维护成本降低40%+
加工良品率提升、刀具寿命延长5%–10%
一年内即可收回设备投资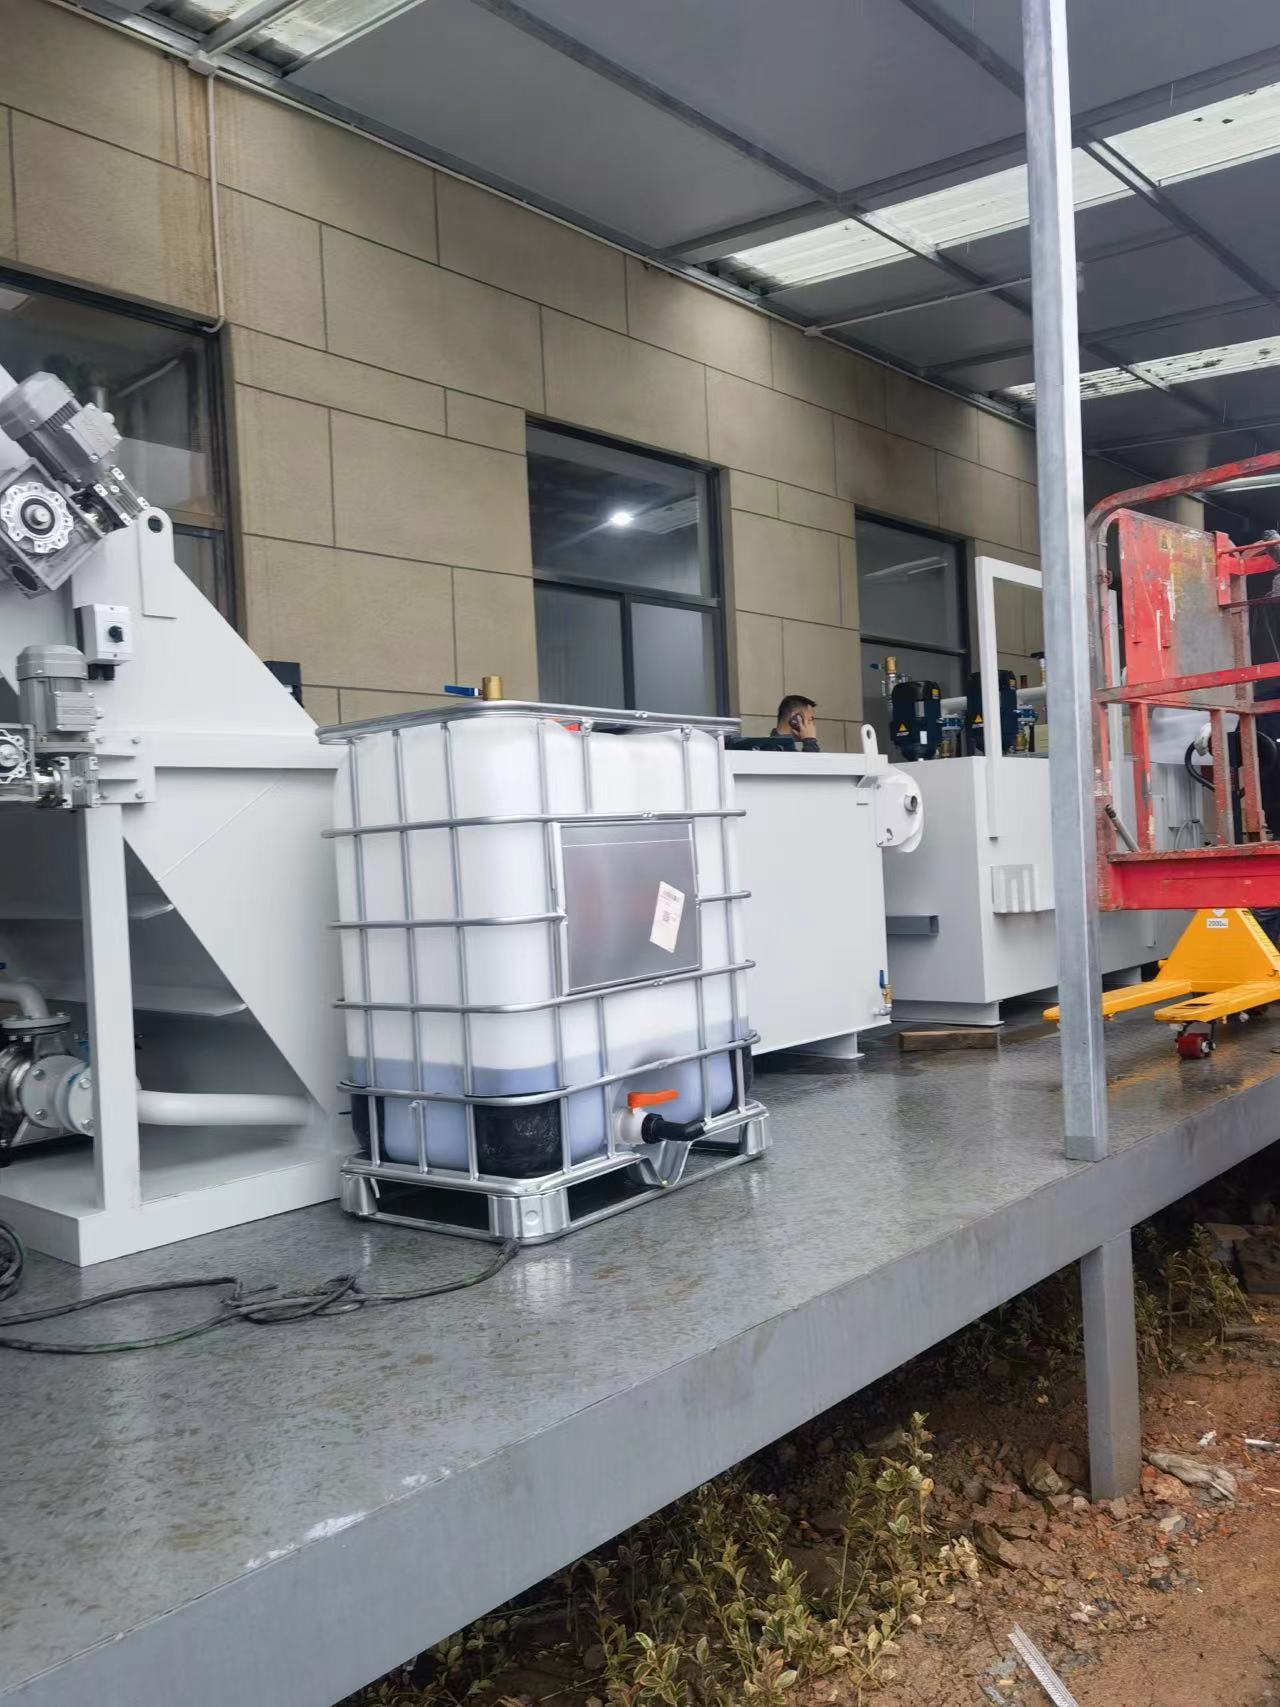
四、2026 行业发展趋势(权威行业判断)
从单一设备→全流程一体化解决方案
集中供回 + 集中过滤 + 铝屑分离 + 废液低温蒸发 + 智能运维打包交付,成为主流采购方向。
压铸行业强制普及
《铝合金压铸绿色制造工艺通则》明确要求:高精度压铸件必须配套切削液集中供回 + 铝屑回收系统。
智能化替代自动化
预测性维护、自适应调节、大数据能耗分析,成为高端集中供回系统标配。
零排放循环制造
政策推动回用率≥95%,彻底告别 “用一次就废弃” 的粗放模式。
市场高速增长
2026 年国内切削液集中供回系统市场增速 **≥15%**,高端精密制造领域供不应求。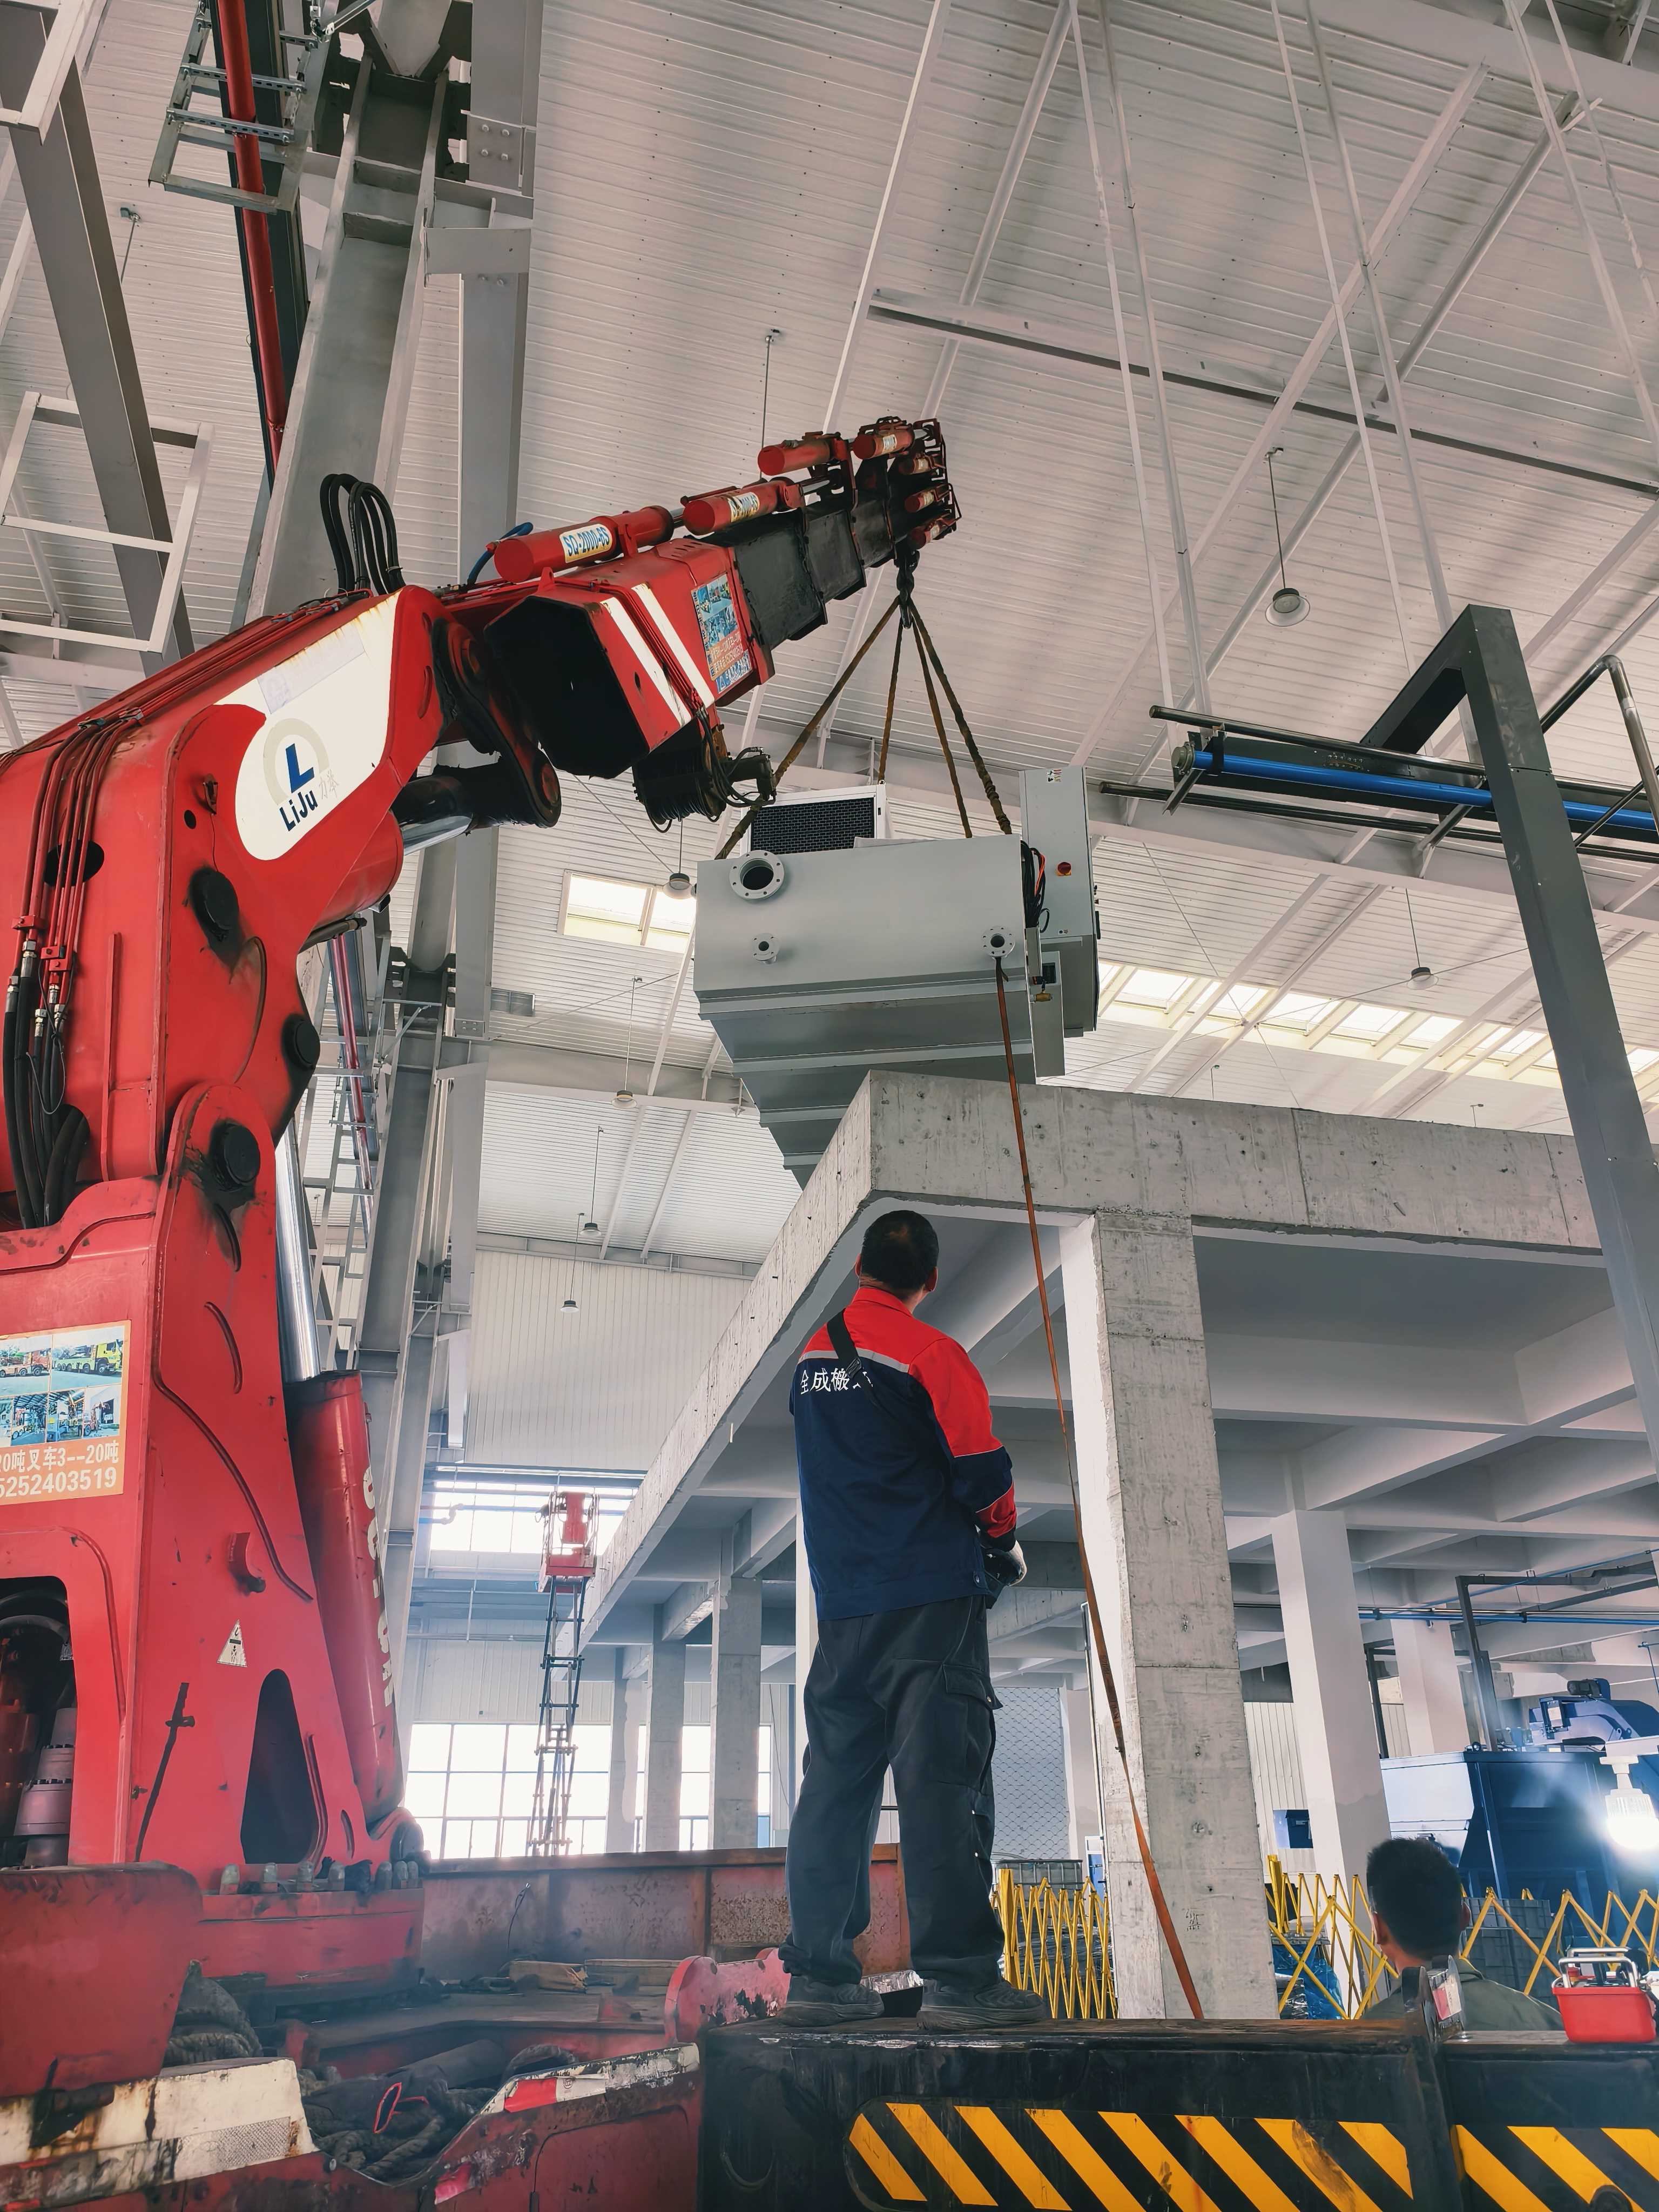
五、结语
未来已来,智能集中供回,重塑金属加工流体管理新生态。


