
《案例|中小机加工厂不搞集中供液改造,切削液也能多用两倍?》
导语
很多中小机加工厂都有这样的纠结:切削液换得勤、废液处置贵,想学大厂上集中供液系统,一算账 —— 要停产改造、投资不小,小厂真折腾不起。今天案例里的这家五金精密加工企业,没搞集中供液,只上了一套 "在线过滤 + 自动配比" 组合,照样把切削液更换周期从 3 周拉长到了 8 周以上。怎么做到的?往下看。
一、客户背景
华东一家五金精密加工企业(应客户要求隐去名称),主要做 3C 结构件、模具配件,车间 30 余台 CNC 加工中心,两班倒生产,属于典型的 "机台不少、规模不大" 的中小型机加工厂。
二、改造前的痛点
- 浓度全凭手感:人工配液,不同师傅调出来的浓度不一样,误差最高到 ±15%,加工质量忽高忽低;
- 换液换得心疼:切削液用两三周就发臭变质,只能整槽更换,新液采购是一笔不小的开销;
- 危废越积越多:换下来的废切削液属 HW09 类危废(900-006-09),外运处置费按吨算,越攒越贵;
- 集中供液下不了决心:停产改造周期长、投资大,中小厂很难拍板。
三、方案:不用停产改造的 "在线过滤 + 自动配比" 组合
针对客户 "不想停产、投入要可控" 的实际情况,鼎冠源给出了两件套方案:
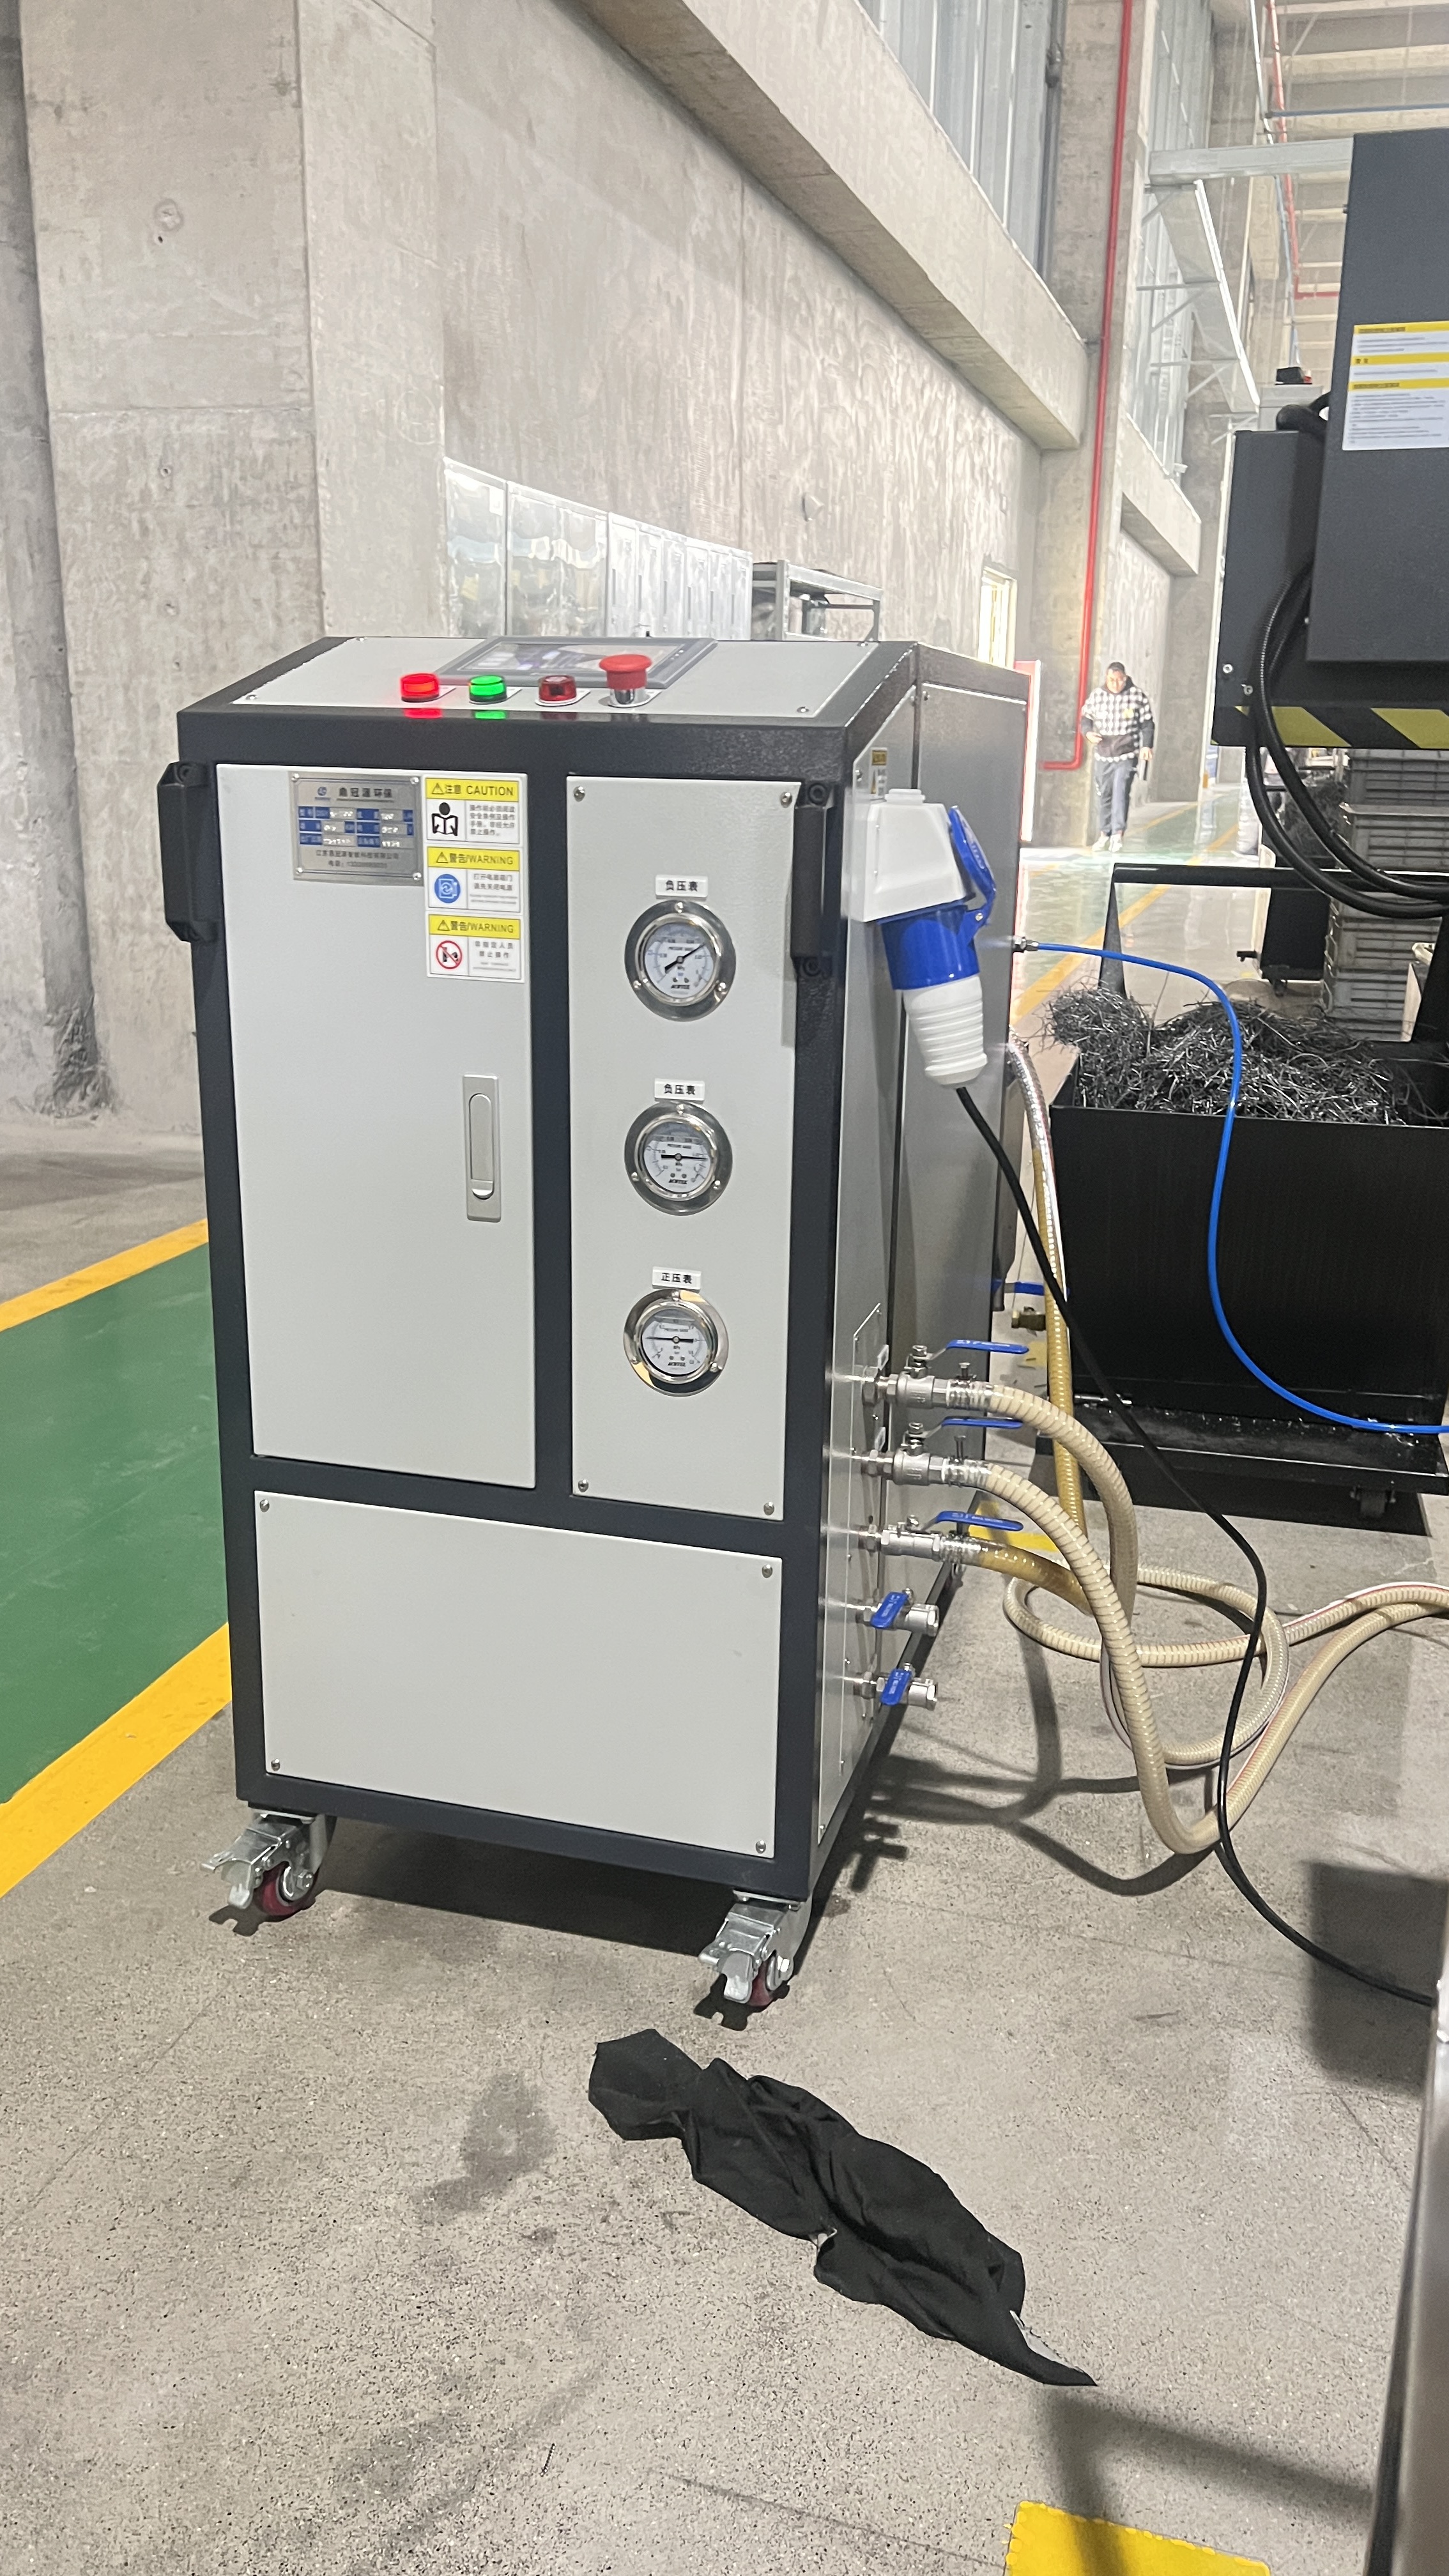
- 切削液在线过滤机:旁路接入机床循环系统,边生产边过滤,去除油污、金属屑等机械杂质,配合杀菌除臭,让切削液 "由浊变清";
- 切削液自动配比机:设定目标浓度后自动配液、自动补水补液,PLC 智能控制,配比浓度稳定精准,彻底告别 "老师傅手感"。
整套设备无需停产改造、无需复杂土建,车间里挪个位置就能装,投入门槛比集中供液低得多。
四、落地效果(运行一年实测)
- 更换周期:切削液从原来 3 周左右一换,延长到 8 周以上,寿命翻了近两倍;
- 新液采购:下降约 40%,一年省下可观的耗材成本;
- 废液减量:换液频次降低,废切削液产生量同步减少,危废处置费用明显下降;
- 加工更稳:浓度稳定后,刀具磨损减少、产品一致性提升,废品率改善;
- 省人工:自动配比免去专人配液,车间管理更省心。
五、客户反馈(客户车间主任原话整理)
"以前最头疼的就是换液,又费钱又费人。现在机器自己配比、自己过滤,切削液干净了,我们心里也有底了。"
结语
不是所有机加工厂都适合一上来就搞集中供液改造。对中小规模车间来说,"在线过滤 + 自动配比" 先把浓度和寿命这两件最要紧的事管好,性价比更高。江苏鼎冠源专注工业流体净化十余年,无论车间大小,都能给出匹配的切削液管理方案。您的车间也在为换液频繁、废液处置发愁?欢迎联系我们,先做一次免费的水质与工况诊断。
创建时间:2026-09-10 09:43
넶浏览量:0


