
车间 30 多台 CNC,切削液一个月就发黑发臭?一台净化设备让槽液 "续命" 四倍
机加工车间最常见的浪费,不是刀具,而是 "没管好的切削液":铁屑、粉末、浮油、细菌混在槽液里,切削液一个月就发黑发臭,被迫整槽更换;脏液回灌到加工区,刀具磨损快、工件表面出问题。今天案例里的这家汽车零部件加工企业,上了一台切削液净化设备,把换液周期从 1 个月拉长到 4 个月以上。
一、客户背景
华东一家汽车零部件精密加工企业(应客户要求隐去名称),主营铸铁、钢制零部件的 CNC 加工,车间 30 余台加工中心,两班倒连续生产,切削液用量大、管理粗放。
二、改造前的痛点
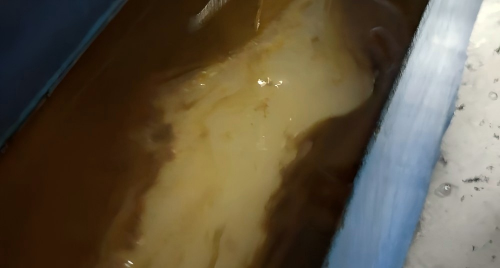
- 槽液脏得快:加工产生大量铁屑、铁粉、油污,切削液一个月左右就发黑发臭、滋生细菌,车间气味难闻;
- 换液频繁:槽液不行就整槽更换,新液采购费高,换下来的废切削液属危废,处置费又是一笔;
- 刀具磨损快:脏液里的铁屑、颗粒回灌到切削区,加速刀具磨损,刀具更换频次居高不下;
- 质量不稳定:颗粒划伤工件表面,表面质量波动,废品率降不下来。
三、方案:切削液净化设备,多级净化在线运行
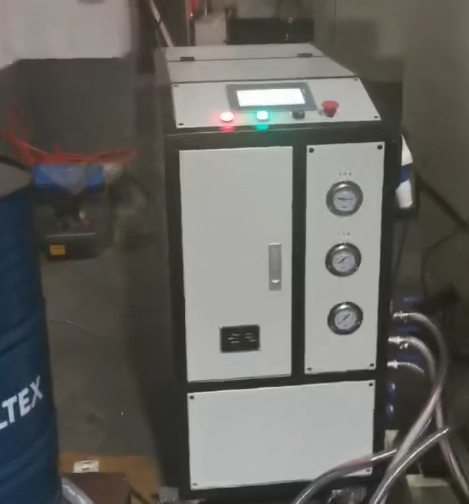
针对客户 "铸铁加工铁屑多、油杂菌多" 的实际,鼎冠源配置了切削液净化设备,旁路接入车间切削液系统在线净化:
- 多级净化工艺:采用 "磁性分离 + 精密过滤 + 除浮油 + 杀菌除臭" 多级处理 —— 磁性分离去除铁屑铁粉(无耗材、连续运行),精密过滤拦截细颗粒,聚结分离去除游离浮油,紫外 / 臭氧模块杀菌除臭;
- 在线旁路运行:边生产边净化,不停机、不影响产能,多台机床可共用一台设备;
- 自动排渣:铁屑、油泥自动排出,无需人工掏渣;
- PLC 智能控制:自动运行、实时监测、异常报警,日常只需定期巡检。
四、落地效果(运行一年实测)
- 换液周期延长:切削液从 1 个月左右一换,延长到 4 个月以上,寿命翻了约 4 倍;
- 新液与危废双降:新液采购量明显下降,废切削液产生量同步减少,危废处置费下降;
- 刀具更耐用:槽液洁净后刀具磨损下降,刀具更换频次减少,加工成本下降;
- 质量更稳:颗粒划伤减少,工件表面质量稳定,废品率改善;
- 车间环境改善:不发黑、不发臭,车间气味清新,作业环境提升;
- 省人工:免去频繁换液、清槽、掏渣的工时。
五、客户反馈(客户生产主管原话整理)
"以前一个月一换液,换一次大半天。现在净化设备在线转着,切削液一直清清爽爽,刀具省了,废液也少了。"
结语
切削液管得好不好,直接写在刀具寿命、工件质量和危废账单上。江苏鼎冠源专注工业流体净化十余年,可提供切削液净化设备、集中供回系统、自动配比、高速离心净化、液槽清渣、废液低温蒸发减量成套方案。您的车间也在为切削液发黑发臭、换液频繁发愁?欢迎联系我们,先做一次免费的切削液检测与方案测算。
创建时间:2026-09-23 14:18
넶浏览量:0


