
压铸厂后加工车间 50 台 CNC,切削液三天两头换?集中供回系统让槽液 "统一管理"
压铸件后加工车间的切削液,比普通机加工更难管:压铸件残留的脱模剂、铝粉混进槽液,切削液脏得快、浓度还稳不住,三天两头换液。今天案例里的这家大型铝合金压铸企业,用一套切削液集中供回系统,把后加工车间的切削液管理从 "单机分散" 变成了 "全车间一盘棋"。
一、客户背景
华东一家大型铝合金压铸企业(应客户要求隐去名称),主营汽车轻量化压铸件,后加工车间 50 余台 CNC 加工中心,负责压铸件去浇口、精加工,两班倒连续生产。
二、改造前的痛点
- 槽液脏得快:压铸件残留的脱模剂、铝粉进入切削液,槽液很快就发黑、发黏,切削性能下降;
- 浓度靠手感:单机分散加液,工人凭经验补水补原液,浓度忽高忽低,刀具磨损快、表面质量波动;
- 换液频繁:槽液不行就整槽更换,新液采购费高,废切削液危废处置又是一笔大支出;
- 管理费人工:全车间加液、换液、清槽全靠人,工作量大还难统一。
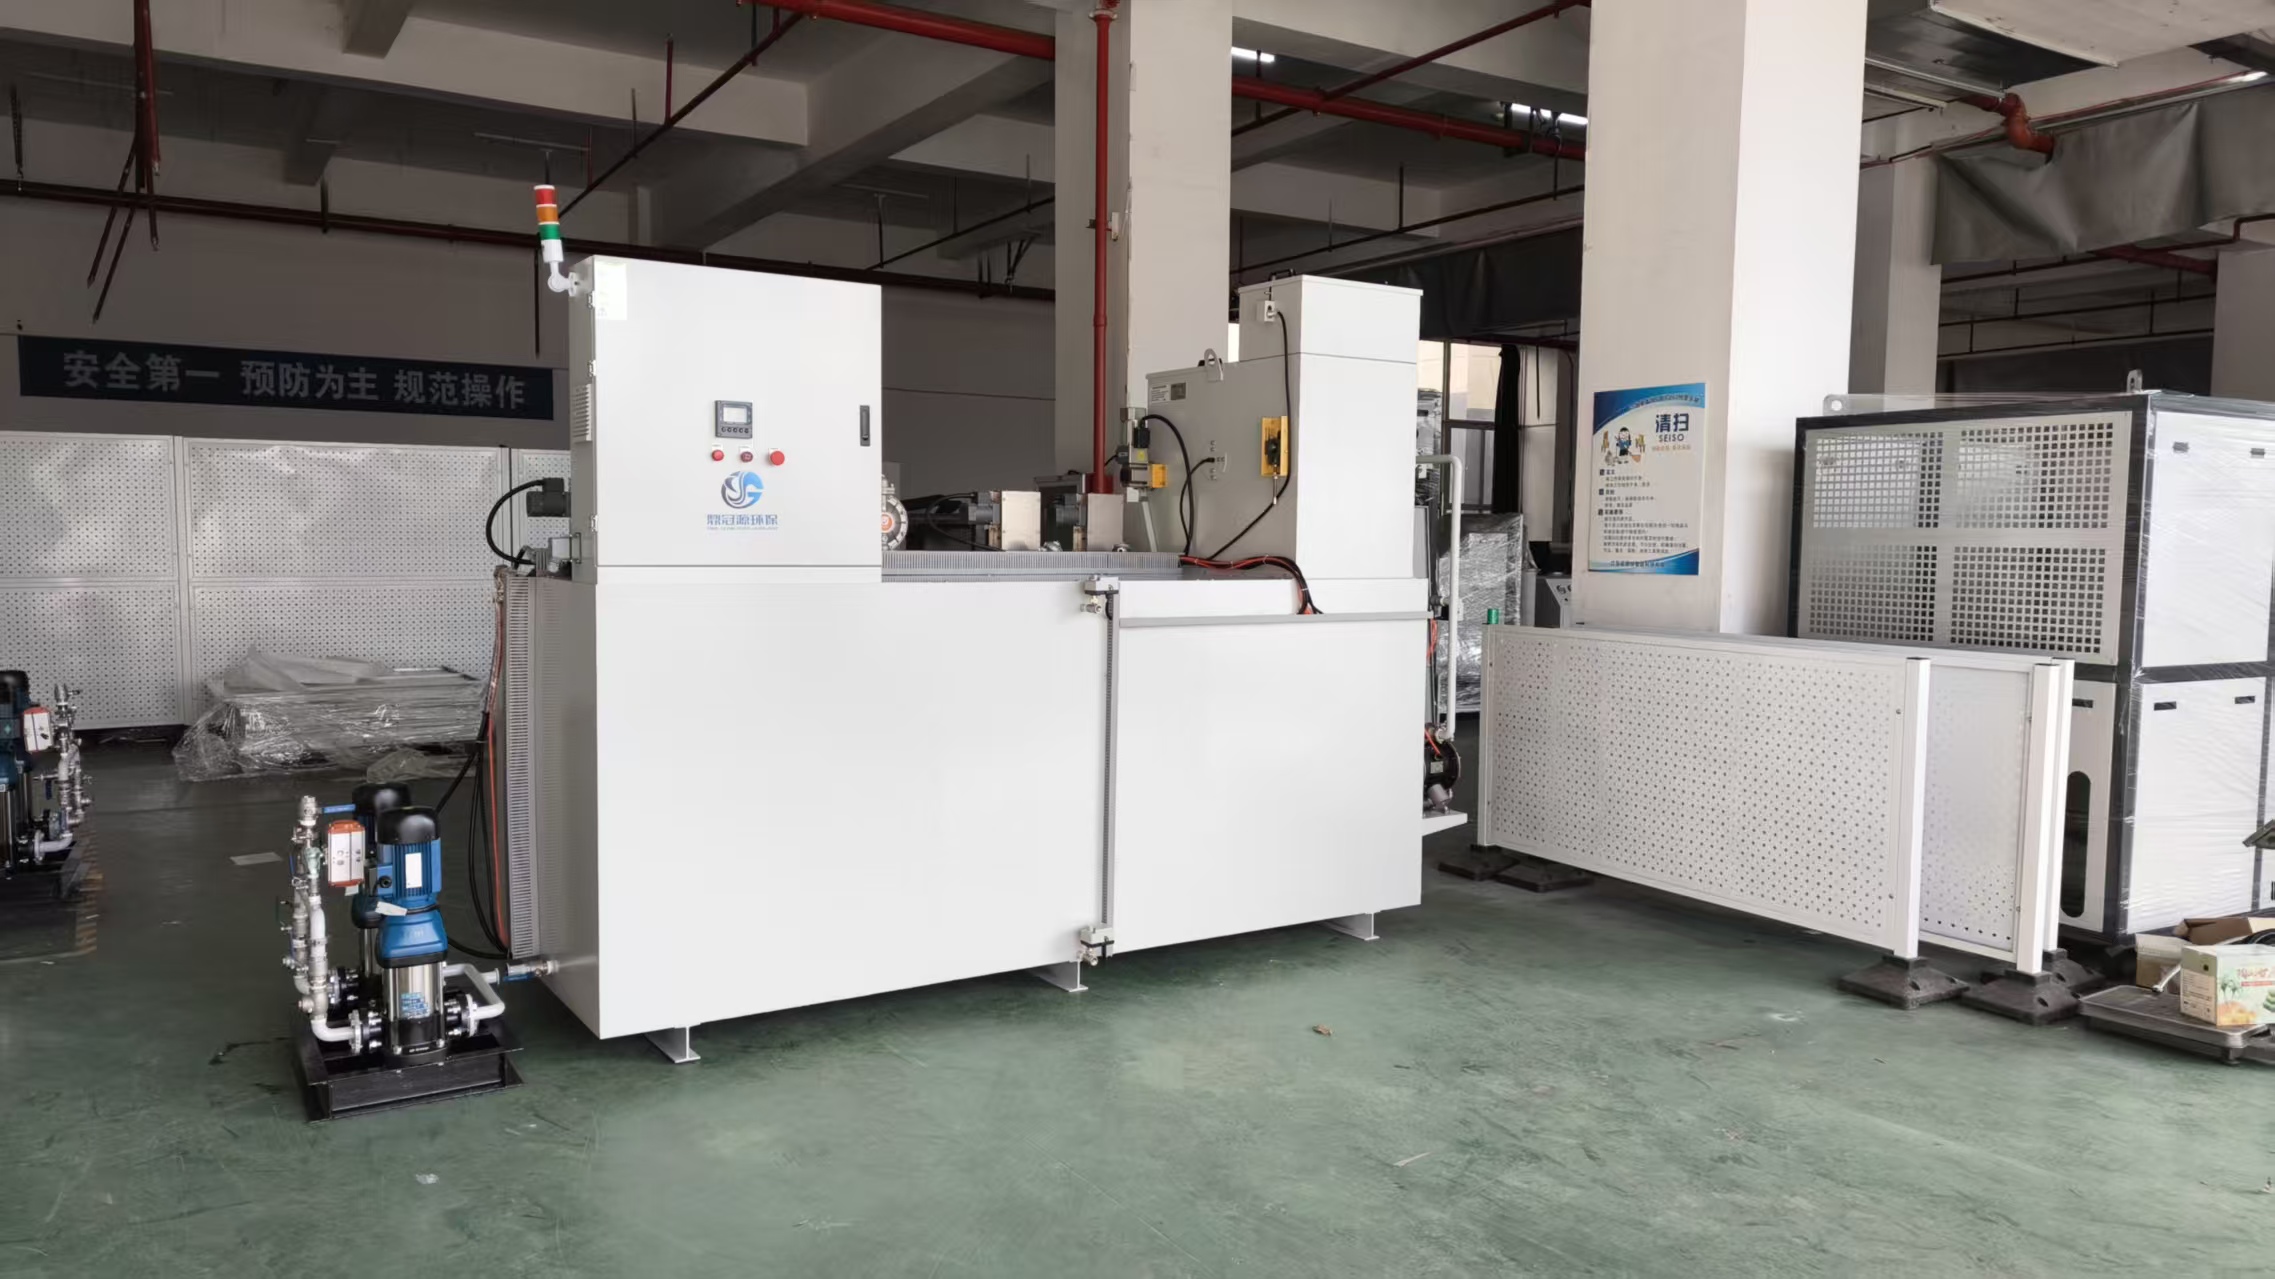
三、方案:切削液集中供回系统,全车间统一供液
针对客户机床多、污染物杂、管理难的实际,鼎冠源设计并实施了切削液集中供回系统:
- 集中收集回供:全车间机床切削液统一回收、统一过滤、恒压回供,告别单机分散加液;
- 多级过滤:磁性分离 + 多级过滤,去除铝粉、铁屑、脱模剂残留等杂质,槽液持续 "焕新";
- 自动配液补水:浓度在线监测、自动配比补水,全车间浓度稳定在目标区间;
- 定时杀菌除臭:自动杀菌,抑制细菌滋生,防止槽液发黑发臭;
- 7×24 小时无人值守:PLC 智能控制,异常自动报警,一个中央控制器管到底。
四、落地效果(运行一年实测)
- 换液周期延长:切削液从 3 周左右一换,延长到 8 周以上,寿命翻了近 3 倍;
- 新液采购下降:不再过量补液、频繁换液,切削液原液采购量下降约五成;
- 质量更稳:浓度稳定、槽液洁净,刀具磨损下降,工件表面质量波动减少;
- 危废减量:换液频次降低,废切削液产生量同步减少,处置费下降;
- 省人工:免去人工扛液、加液、清槽的工时,车间管理更省心。
五、客户反馈(客户生产经理原话整理)
"以前切削液各机各管,浓度全靠师傅手感。现在集中供回一套系统管全车间,浓度稳了,换液少了,账也好算了。"
结语
压铸厂的后加工车间,切削液管理就是降本空间。江苏鼎冠源专注工业流体净化十余年,可提供切削液集中供回系统、净化设备、自动配比、高速离心净化、废液低温蒸发减量成套方案。您的后加工车间也在为切削液发愁?欢迎联系我们,先做一次免费的切削液检测与系统方案测算。
创建时间:2026-09-29 14:55
넶浏览量:0


